- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Мировой рынок гидроизоляционного оборудования из ТПЭ развивается. Успевает ли ваша производственная линия?
Гидрошпонки из ТПЭ (термопластичный эластомер) заменяют ПВХ и резину с годовым темпом роста 6,8%, что обусловлено инвестициями в инфраструктуру на Ближнем Востоке, в Юго-Восточной Азии и Латинской Америке. В то же время уплотнения для проходки труб — рабочая лошадка, о которой забывают во всех проектах туннелей, плотин и подвалов — наблюдают рост заказов на 12–15% по сравнению с прошлым годом на Alibaba.com для литых под давлением трубных колпачков из EPDM и TPE.
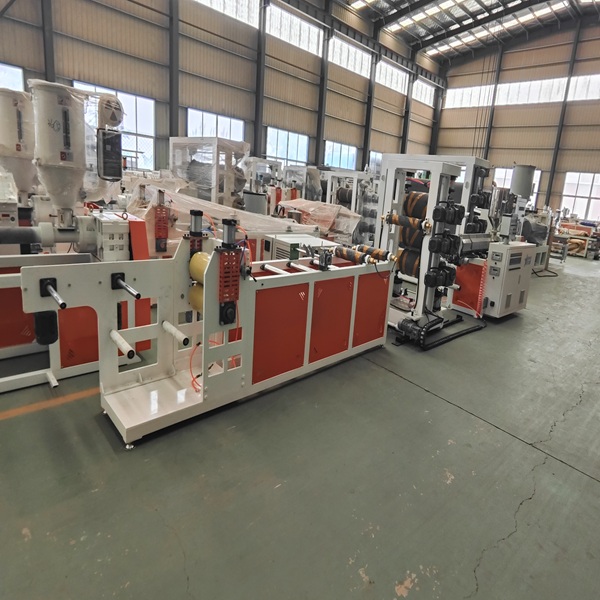
Для производителей математика проста: специальная экструзионная линия для производства гидроизоляционных материалов из ТПЭ в сочетании с машиной для формования уплотнений для труб покрывает оба конца цепочки поставок строительной гидроизоляции. Вот как выглядит установка, готовая к 2025 году.
1. Почему гидрошпонки TPE выигрывают
TPE предлагает три преимущества, с которыми не могут сравниться ПВХ и EPDM:
| Свойство |
ПВХ |
ЭПДМ резина |
ТПЭ |
| Возможность вторичной переработки |
✗ |
✗ |
✓ 100% подлежит вторичной переработке |
| Диапазон температур |
от -10°С до 60°С |
от -40°С до 120°С |
от -50°С до 130°С |
| Эластическое восстановление |
60–70% |
85–90% |
>95% |
| Свариваемость на месте |
Ограниченный |
Трудный |
✓ Сварка горячим воздухом |
| Плотность (г/см³) |
1,35–1,45 |
1.15–1.30 |
0,89–1,10 |
| Углеродный след (кг CO₂/кг) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Итог:Использование гидрошпонок из ТПЭ снижает вес материала на 20–25% по сравнению с ПВХ, обеспечивая при этом более высокую термостойкость. Для ваших клиентов — строительных подрядчиков — это напрямую означает снижение затрат на логистику и уменьшение количества отказов соединений на месте.
Характеристики оборудования, которые имеют значение
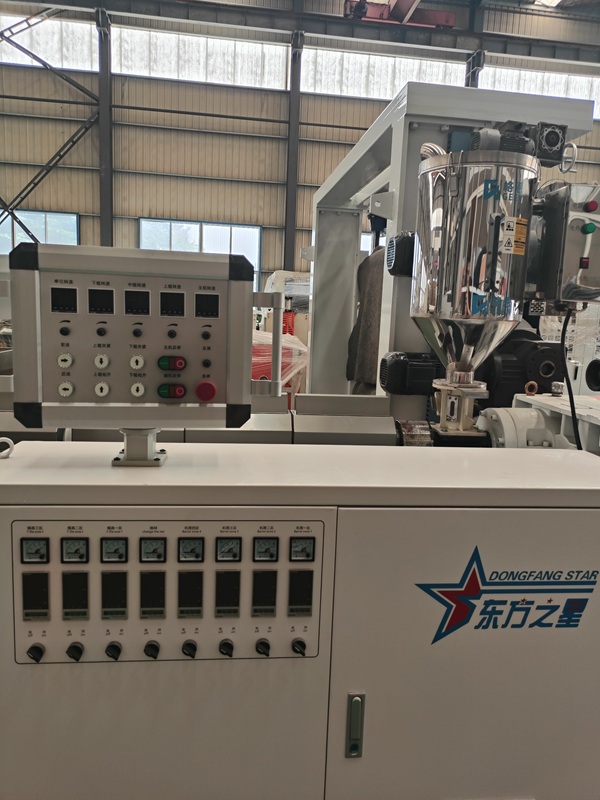
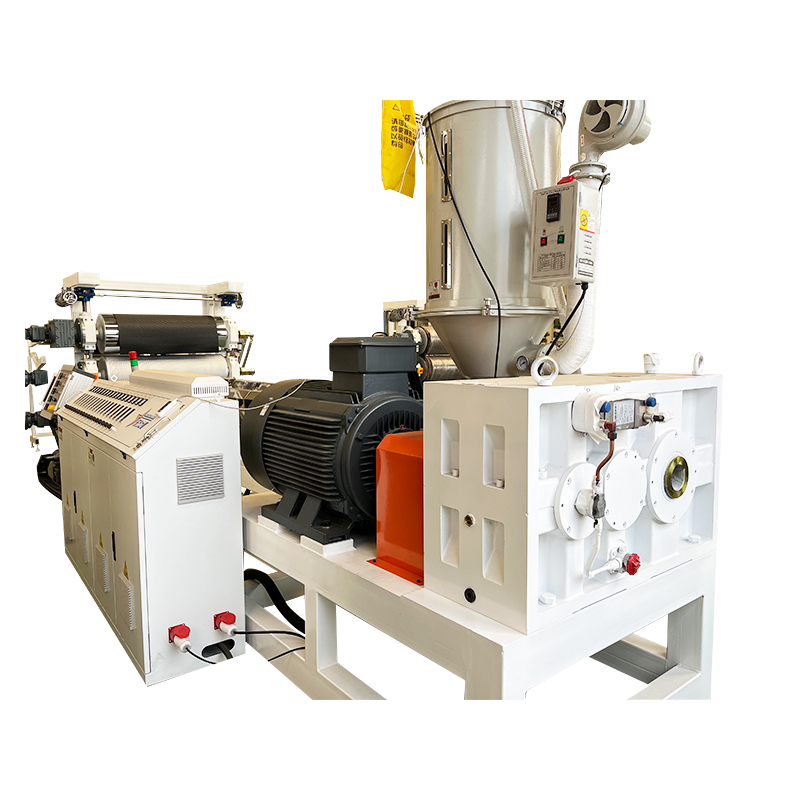
Экструзионная линия по производству гидрошпонок TPE, готовая к выпуску в 2026 году, должна включать в себя:
Двухшнековый экструдер— 12-зонный независимый контроль температуры (точность ±1,5°C), критически важный для узкого окна обработки TPE.
Модульная головка на заказ— поддерживает 3+ профиля гидрошпонки (центральный бульбовый, гантельный, плоский с ребрами) без полной замены матрицы; снижает стоимость оснастки на 30–40%
Многоступенчатый вакуумный калибровочный резервуар— Эффективная длина охлаждения 6 метров с замкнутым контуром регулирования температуры воды
Тяговый привод с сервоприводом— Стабильность скорости ±0,05%, синхронизированная с выходной мощностью экструдера
Автоматическая намотка катушки— намотка с контролем натяжения сокращает трудозатраты на 1 оператора в смену
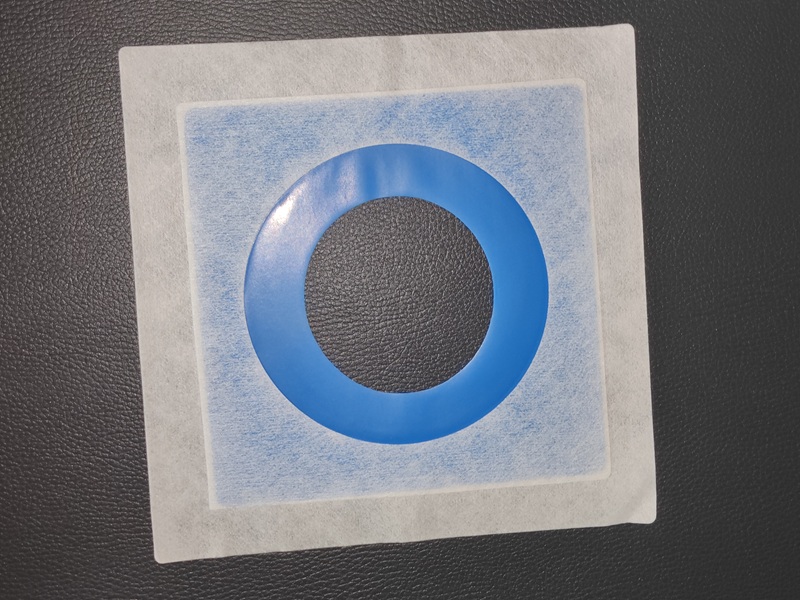
2. Уплотнения для проходки труб — забытый двигатель роста
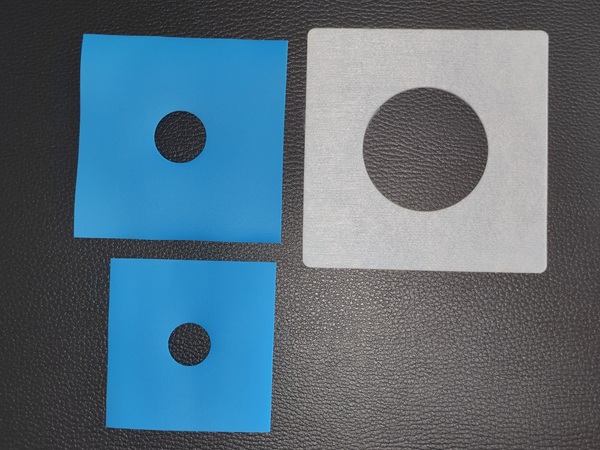
В то время как гидрошпонки являются основой крупномасштабных инфраструктурных контрактов, уплотнения для проходки труб (чехлы для труб, муфты для гидроизоляции труб) представляют собой сегмент с высокой прибылью и большим количеством повторных заказов. Каждая труба, проходящая через бетон — от водопроводных труб диаметром 50 мм до дренажной магистрали диаметром 800 мм — требует водонепроницаемого уплотнения.
Снимок рынка
| Продукт |
Материал |
Диапазон диаметров |
Среднее Кол-во заказа |
Валовая прибыль |
| Маленький чехол для трубы |
ЭПДМ/ТПЭ |
50–110 мм |
5 000–20 000 шт. |
35–45% |
| Средний чехол для трубы |
ЭПДМ/ПВХ |
125–250 мм |
2000–5000 шт. |
40–50% |
| Большое проникающее уплотнение |
ЭПДМ/Силикон |
300–800 мм |
500–2000 шт. |
45–55% |
| Уплотнение индивидуальной формы |
ТПЭ/ЭПДМ |
По спецификации |
1000–10 000 шт. | 50–60% |
Лучшее оборудование: термопластавтоматы с усилием смыкания 200–500 тонн покрывают 90% диапазонов коммерческих диаметров, сохраняя время цикла 15–25 секунд для компаундов EPDM. Целевой объем впрыска: 800–1200 см³, соотношение длины и диаметра шнека 20:1 для оптимальной пластификации EPDM.
3. Три особенности, которые отличают оборудование 2025 года от устаревших линий
① Гибкость материала — измеряется временем переналадки
Линия, которая переключается между TPE, PVC и EPDM с переналадкой менее чем за 4 часа, увеличивает ваш целевой рынок. Искать:
- Быстрозажимные соединения головки (не болтовые)
- Сегментированная конструкция шнека для быстрой очистки материала
- Подача из двух бункеров с автоматическим переключением
Факт: производители, использующие линии для производства нескольких материалов, получают в 2,3 раза больше запросов предложений по сравнению с конкурентами, работающими с одним материалом.
② Уровень автоматизации — измеряется рабочей силой за смену.
| Уровень автоматизации |
Операторы/Смена |
Скорость лома |
Типичный период окупаемости инвестиций |
| Руководство (устаревшее) |
4–5 |
8–12% |
— |
| Полуавтоматический (базовый ПЛК) |
2–3 |
5–8% |
14–18 месяцев |
| Полностью автоматический (сервопривод + ПЛК) |
1–2 |
2–4% |
10–12 месяцев |
Переход от полуавтоматического к полностью автоматическому режиму снижает ежегодные затраты на металлолом примерно на 18 000–25 000 долларов США для линии производительностью 1200 тонн в год, что фактически обеспечивает самофинансирование модернизации автоматизации.
③ Конструкция головки — измеряется стоимостью замены профиля.
Модульные головки экономят 8000–$15 000за yпочаток в наборах штампов и 15–20 шт.проиндукциядниЭннобычно. Для сравнения: традиционная фиксированная головка требует 4–6 часов на смену профиля; модульные системы выполняют переключение менее чем за 45 минут.