- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Линия экструзии листов PS: распространенные производственные проблемы и практические решения для стабильного качества листов
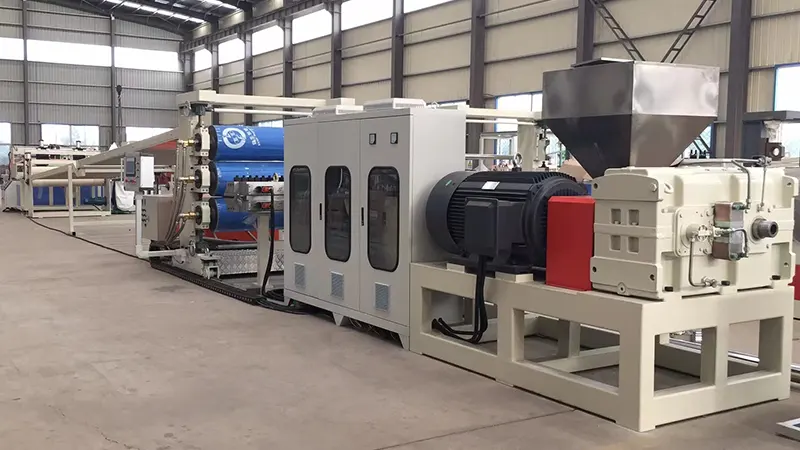
Линии экструзии листов полистирола (ПС)широко используются в промышленности по переработке пластмасс, но в реальном производстве на каждом этапе — от подготовки сырья до намотки — могут возникать проблемы, влияющие на качество и эффективность. В этой статье рассматриваются распространенные неисправности, их основные причины и практические меры противодействия, основанные на опыте эксплуатации на местах, что помогает производственным группам быстро диагностировать проблемы и эффективно оптимизировать процессы.
1. Подготовка сырья: практические соображения.
Проблема 1: серебряные полосы или пузыри на поверхности листа.
Это классический признак чрезмерной влажности. ПС слабо гигроскопичен; даже небольшое количество влаги испаряется при температуре плавления, вызывая появление серебряных следов на поверхности или внутренних пузырей на готовом листе.
Решения:
-
Убедитесь, что система сушки работает правильно. Рекомендуемые условия сушки: 75–80°C в течение 2–3 часов.
-
При повторном запуске после остановки продувайте первую порцию расплава, чтобы предотвратить попадание в матрицу загрязненного влагой материала.
-
Во влажные сезоны увеличьте время высыхания и регулярно контролируйте содержание влаги. Целевой уровень влажности должен быть ниже 0,05%.
Проблема 2: Ухудшение механических свойств из-за чрезмерного повторного измельчения.
Использование обрезки кромок и обрезков является эффективной мерой экономии средств, но перешлифовка подвергается термическому разложению с каждым циклом обработки, что приводит к разрыву цепи. Это приводит к получению хрупких листов с пониженной ударной вязкостью.
Решения:
-
Сохраняйте содержание измельченного материала в пределах от 15% до 25%, корректируя его в зависимости от требований к продукту. Для прозрачных листов высокой чистоты уменьшите пропорцию еще больше или вообще избегайте перешлифовки.
-
Перед использованием тщательно высушите и обеспыльте, чтобы предотвратить загрязнение.
-
Рассмотрите возможность добавления модификаторов ударной прочности, чтобы компенсировать потерю прочности, вызванную переточкой.
2. Раздел «Экструзия»: общие проблемы и корректировки
Проблема 3: Колебания производительности, приводящие к неравномерной толщине листа.
Это частая проблема в экструзионной системе, обычно связанная с нестабильной скоростью шнека, нестабильной подачей или колебаниями температуры цилиндра.
Шаги по устранению неполадок:
-
Проверьте наличие «мостов» в загрузочном бункере (материал висит и не стекает вниз). При необходимости установите прерыватель моста или переключитесь на принудительное кормление.
-
Проверьте настройки температуры вдоль цилиндра экструдера. Перегрев в зоне подачи может привести к преждевременному плавлению и неравномерной подаче.
-
Установите насос расплава между экструдером и матрицей. Он эффективно изолирует колебания давления винтовой пульсации, обеспечивая постоянное давление на входе в матрицу — это одна из наиболее эффективных инвестиций в обеспечение точности толщины.
Проблема 4: Разрушение расплава и пожелтение из-за чрезмерной температуры.
PS имеет относительно узкое окно обработки. При температуре выше 240°C термическая деградация становится значительной, проявляясь в виде пожелтения расплава и снижения прозрачности.
Решения:
-
Установите температуру бочки с постепенным градиентом от зоны подачи к зоне дозирования, при этом максимальная температура поддерживается на уровне 220–230°C.
-
Проверьте скорость шнека: чрезмерный сдвиг на высоких оборотах приводит к нежелательному нагреву от трения.
-
В случае простоев, превышающих 15 минут, либо снизьте температуру цилиндра, либо продуйте расплав, чтобы предотвратить осаждение и разложение материала.
3. Управление штампом и каландром: ключевые моменты
Проблема 5: Значительное изменение толщины в поперечном направлении.
Обычно это происходит из-за неправильной регулировки зазора кромки матрицы или неравномерного распределения температуры расплава по ширине матрицы.
Решения:
-
Отрегулируйте зазоры кромок матрицы в зависимости от целевой толщины. Общий принцип компенсации заключается в том, чтобы сделать центр немного тоньше краев, чтобы компенсировать усадку краев.
-
Убедитесь, что все полосы нагрева матрицы работают равномерно. Неравномерность температуры головки приводит к нестабильной скорости течения расплава.
-
Для широких листов установите статический смеситель перед головкой, чтобы улучшить однородность температуры расплава по ширине.
Проблема 6: Материал прилипает к каландровым валкам или оставляет следы от валков на листе.
Эти дефекты напрямую влияют на качество поверхности и неприемлемы для прозрачных листов.
Направления устранения неполадок:
-
Осмотрите поверхности каландровых валков на наличие царапин, вмятин или остатков. Выполняйте регулярную полировку и очистку с помощью специальных средств для очистки валков.
-
Тщательно контролируйте температуру трех валков: обычно верхний валок нагревается немного сильнее, чем средний, а нижний валок является самым холодным. Точные настройки зависят от толщины листа и скорости линии.
-
При использовании разделительного средства или антиблокировочного покрытия обеспечьте равномерное нанесение. Чрезмерное нанесение может привести к помутнению или снижению блеска поверхности.
4. Листы пенопласта: особые проблемы
Проблема 7: Грубая или неоднородная структура клеток
Для листов вспененного полистирола дисперсность и однородность ячеек являются критическими показателями производительности. Грубые или неровные ячейки существенно снижают механическую прочность и теплоизоляционные свойства.
Ключевые контрольные точки:
-
Дисперсия зародышеобразователя (талька) имеет первостепенное значение. Используйте ультратонкий тальк (размер частиц менее 5 мкм) и обеспечьте тщательное перемешивание на этапе приготовления смеси.
-
Контроль температуры во вторичном экструдере (этап охлаждения) является наиболее важным фактором для качества пены. Колебания температуры должны поддерживаться в пределах ±1°C.
-
Проверить стабильность впрыска пенообразователя; Колебания давления в системе впрыска напрямую влияют на распределение клеток по размерам.
Проблема 8: Чрезмерная усадка вспененных листов
Чрезмерная усадка приводит к несоответствию размеров, что особенно заметно во время последующих операций термоформования.
Решения:
-
Отрегулируйте скорость вытягивания и степень надуваемости (BUR). Правильные коэффициенты вытяжки способствуют ориентации ячеек, что уменьшает последующую усадку.
-
Немного увеличьте дозировку зародышеобразователя — более мелкие клеточные структуры способствуют лучшей стабильности размеров.
-
Сохраняйте натяжение обмотки умеренным. Чрезмерное натяжение может вызвать усадку при ползучести, когда лист находится под нагрузкой в рулоне.
5. Ежедневное обслуживание и оптимизация производства.
Контрольный список регулярного технического обслуживания:
-
Заменяйте пакеты сеток в зависимости от повышения противодавления, а не только тогда, когда давление становится критически высоким. Установите фиксированный график замены для обеспечения единообразия.
-
Периодически вытягивайте винт и проверяйте ствол на предмет износа. Изношенные шнеки значительно снижают производительность пластификации и качество продукции.
-
Подшипники каландров и приводные цепи часто упускаются из виду из-за износа. Регулярно смазывайте и проверяйте параллельность валков.
Советы по энергоэффективности:
-
Более низкие заданные значения температуры ствола там, где это позволяет качество пластификации. Снижение температуры на каждые 5°C может сэкономить примерно 3–5% энергопотребления.
-
Изолируйте цилиндры экструдеров, чтобы минимизировать потери тепла в окружающую среду.
-
По возможности зашлифуйте кромку онлайн, чтобы избежать повторного нагрева охлажденного лома.
Стабильная работаЛиния экструзии листов PSзависит от точного контроля состояния оборудования и постоянной оптимизации процессов. На практике большинство проблем с качеством возникает не из-за дефектов оборудования, а из-за особенностей эксплуатации и изменений окружающей среды. Производственным группам рекомендуется вести подробные журналы параметров процесса, сопоставляя каждую корректировку с конечным качеством продукции. Со временем это становится наиболее ценным справочным руководством для конкретного предприятия — гораздо более полезным, чем любое общее руководство по эксплуатации.